9月14日,格林环保运维的某食品厂污水站里,一场工艺应急培训正在进行。培训的内容不是工艺流程,而是三种报警:液位计报警、在线监测超标报警、关键设备报警。每一种报警背后,都对应着一套操作人员必须熟练掌握的处置流程。
对食品厂污水站而言,这三种报警,几乎涵盖了日常运行中最常见的突发状况。
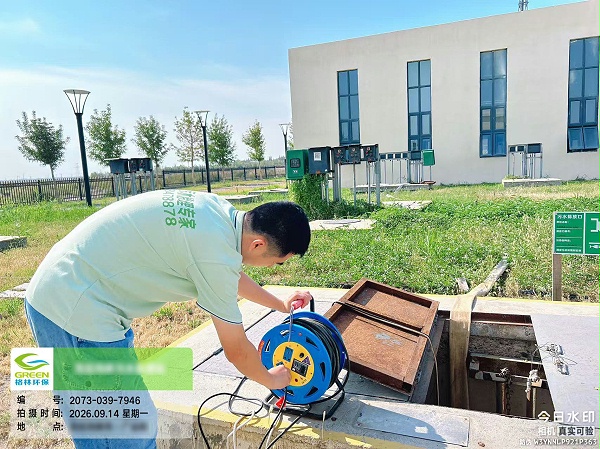
▲格林环保运维的食品厂污水站现场
一、液位计报警:先判断,再动手
液位计报警,往往意味着污水站的水位出现了异常。食品厂的生产废水水量波动大,清洗、预煮、制汁、灌装等不同工序排水时间不规律,调节池液位忽高忽低是常态。操作人员接到报警后,第一步不是急着开泵或关阀,而是先判断:是进水突然增大,还是出水环节出了问题?
如果是进水冲击,需要及时调整提升泵频率,必要时启用备用调节池缓冲;如果是后续处理单元堵塞或泵故障导致排水不畅,则要立即排查设备状态。判断清楚原因,再动手处置,才能避免“按下葫芦浮起瓢”。
二、在线监测超标报警:先溯源,再调整
在线监测超标报警,是食品厂污水站最敏感的一类报警。食品废水有机物浓度高、可生化性好,但氮磷含量也高,水质水量随生产工序变化波动大。一旦在线监测显示COD、氨氮、总磷等指标超标,操作人员需要迅速溯源:是进水水质突变,还是生化系统出了问题?
如果是进水冲击,要立即调整加药量、降低进水负荷,给微生物缓冲时间;如果是生化系统异常,比如溶解氧不足、污泥活性下降,则要检查曝气系统、调整回流比。处置的关键,不是简单加大药量“压指标”,而是找到根源,让系统恢复稳定。
三、关键设备报警:先保运行,再排故障
关键设备报警,涉及水泵、风机、压滤机等核心设备。食品厂污水站的设备长期处于高湿环境,故障率本就偏高。操作人员接到报警后,第一步是确认备用设备能否切换运行,确保处理不中断;第二步才是排查故障原因——是电气问题、机械磨损,还是堵塞卡阻。
格林环保在食品厂污水站运维中,要求操作人员对每一台关键设备都做到“会用、会查、会判断”。备用泵能不能及时启动,风机频率能不能手动调整,压滤机能不能手动卸料——这些操作,光靠看说明书学不会,只有反复演练才能形成条件反射。
四、演习常态化,才能让操作有底气
这三种报警,看起来是三个独立场景,背后考验的却是同一件事:操作人员能不能在压力下快速判断、正确处置。食品厂污水站的水质水量波动大,报警频率高,如果每一次报警都手忙脚乱,系统就很难稳定运行。
格林环保将工艺应急培训纳入日常管理,针对液位、在线监测、关键设备等不同报警类型,制定标准化处置流程,要求每位操作人员都能在限定时间内完成判断和操作。武汉格林环保深耕工业污水治理二十余年,从食品厂污水站到各类工业站点,正帮助更多企业把污水站管好、用好。