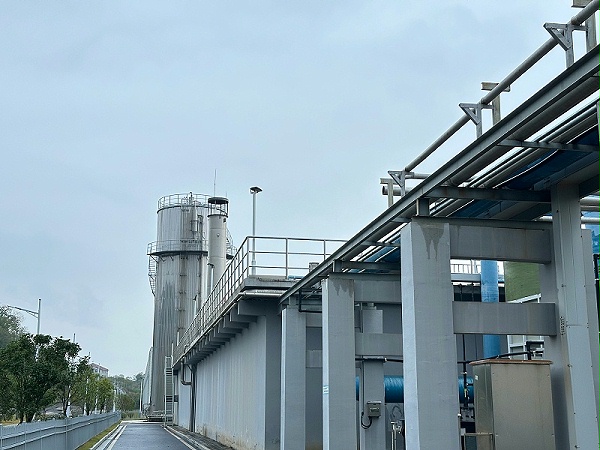
在工业环保圈,厌氧反应器(IC、UASB等)常被奉为处理高浓度有机废水的“降本神器”。它不仅不需要像好氧工艺那样疯狂曝气,还能将有机物转化为沼气,实现能源回收,是妥妥的低碳节能技术。
然而,许多被高额好氧电费和污泥处置费折磨的企业上了厌氧塔之后却发现,现实并不丰满:“克星”的脾气极大。 尤其是水质成分复杂的生物制药企业,一旦厌氧塔“闹情绪”,出水指标便会像过山车一样剧烈波动,甚至引发整个污水站的停摆。
 <="">
一、高浓废水遇上“娇贵”的微生态
湖北某生物制药厂近期就遭遇了这种反噬。该厂污水站运行多年,核心的厌氧塔出水COD和VFA(挥发性脂肪酸)突然频繁飙升。
生物制药废水的难点在于成分复杂、生物毒性强。发酵、提取工段排出的废水中,常含有残留的溶剂、抗生素或高盐分。厌氧塔看似庞大,内部其实是一个极其精密的微生态系统。产甲烷菌对环境变化极其敏感,一旦遇到温度骤降、pH失衡或毒性物质冲击,产甲烷菌活性瞬间被抑制。VFA在罐内大量积累,直接导致系统“酸败”,这就像是人体的肠胃系统发生了严重的菌群失调。
二、设备老化背后的“连锁反应”
除了水质冲击,老旧设施本身的硬伤往往是压垮系统的最后一根稻草。拆解现场设备后,格林环保技术团队发现了致命的连锁问题:
首先,布水系统堵塞形成死区。 厌氧塔底部的布水器运行多年后,极易被钙化结晶或杂质堵塞。进水无法均匀分布,导致罐内局部负荷过高,水流短路,颗粒污泥大量流失。
其次,三相分离器老化失效。 气、液、固分离不畅,不仅造成跑泥,还会让原本应留在罐内的微生物随水流失,进一步降低处理效率。
最后,温控与监测手段缺失。 现场依然采用极其简陋的加热方式,进水温度波动极大;缺乏在线VFA监测,操作人员往往等到发现出水泛白、闻到酸臭,才意识到系统已经酸化。
这种状态下,企业内部员工往往懂得看设备,却摸不透生化微生物的“脾气”,盲目加大进水量或加碱,只会让系统雪上加霜。
三、专业运维的“四维重构”
面对娇贵的厌氧系统,企业需要的不是单纯的抢修,而是懂工艺微操的“专业管家”。专业环保公司的价值由此凸显:
1、运维经验丰富。 专业团队深知不同制药废水的抑制阈值,能通过进水稀释、投加微量元素或调整回流比等“温和手段”,把濒临酸败的系统慢慢拉回正轨。面对突发冲击,更有一套成熟的应急预案。
2、维修有保障。 厌氧塔检修属于受限空间作业,涉及动火、有毒气体检测。专业公司拥有符合资质的特作团队和专用设备,能安全高效地完成布水器清洗、三相分离器校正等复杂工程。
3、改造成本可控。 不盲目推翻重来,而是通过精准诊断,实施局部“微创”。比如仅更换堵塞的布水器、升级智能温控阀,用极小的投入恢复罐体活力。
4、效果可量化。 通过接入智能运维平台,将罐内温度、pH、产气量、VFA等核心参数变为可视化的数据曲线。这不仅让运行调节有据可依,更让治理效果一目了然。
四、案例
武汉格林环保维修团队进场后,首先通过停水与内循环配合,缓解了当前的酸化压力。随后,维修团队在严密的受限空间防护下,进入厌氧塔内部,高压清洗了堵塞的布水器,并修复了三相分离器的集气罩。
在工艺端,团队为厌氧系统加装了智能加热温控与在线VFA监测设备。系统重新启动后,通过智能化平台精准控制进水量与回流,逐步恢复了颗粒污泥的活性。短短一个月,厌氧塔出水恢复稳定,产气量甚至比之前提升了10%,为厂区带来了实实在在的能源收益。
五、格林态度
厌氧工艺是工业废水处理中极具技术含量的环节。它的优势在于节能低碳,但它的高效运行,极度依赖于前端的精准控制与后端的专业维保。
武汉格林环保深耕工业污水治理二十余年,在生物制药、化工等高难度废水领域积累了丰富的厌氧调试与运维经验。从老旧厌氧塔的微创改造,到全流程的智能监控,格林环保不仅帮企业把系统“救活”,更通过专业化的管家服务,让厌氧塔真正成为企业降本增效的“减排利器”。如果你的污水站正面临困扰,请咨询我们!