
深耕工业污水处理26年
工程设计、施工承包、运营维护、解决方案服务商
 污水处理咨询:027-84621770 / 13387668147

热搜关键词: 武汉环境保护产业协会 高盐废水 高浓有机废水 IC厌氧塔 工业污水处理方案
益生菌厂的高浓母液、合成残液普遍具有含盐量高、有机物组分复杂、直接生化处理难度大的特点,蒸发预处理已成为行业主流的工艺配置。但在实际运维中,不少站点运维人员缺乏蒸发系统操作经验,参数调控凭经验、启停流程不规范,容易引发换热面结垢、母液跑料、蒸馏液水质波动、设备故障率升高等问题。结合武汉格林环保多年高浓废水蒸发系统工程建设与站房运维实践,我们梳理一套可落地的标准化操作体系,帮助运维人员快速掌握蒸发设备的规范运行方法。
蒸发单元是益生菌厂高浓废水治理的核心屏障,核心处理对象是生产环节产生的浓缩母液、精馏残液、清洗浓液,这类废水全盐量通常可达数万 mg/L,同时夹带各类合成中间体与难降解有机物。蒸发工艺通过相变分离实现污染物减量:大部分水分冷凝为洁净蒸馏液进入后续处理单元,浓缩后的母液可进行资源化利用或合规委外处置。蒸发系统的运行稳定性,直接决定全站的处理负荷、运行成本与后续工艺的进水水质。

▲安徽某益生菌厂污水站现场
一、开机前置:五项核查,杜绝带故障启动
对新手运维人员而言,开机前的逐项核查是规避运行事故的第一步,需覆盖五大系统:
1. 物料系统:确认进料罐液位处于合理区间、进料 pH 符合工艺要求,进出料管路阀门状态正确,无堵塞、无泄漏,浓液排出口通畅。
2. 动力 / 热力系统:检查蒸汽管路压力稳定、无泄漏,或 MVR 压缩机、循环泵等设备状态完好,供电正常。
3. 冷却系统:核查冷却塔液位、水温处于设计范围,冷却水泵一用一备状态清晰,管路无堵塞。
4. 自控仪表:确认液位计、密度计、温度传感器、压力传感器校准正常,无异常报警,联锁保护功能生效。
5. 安全附件:安全阀、防爆片等安全部件完好,现场应急防护用品齐备,通风条件良好。
二、开机流程:固定顺序,平稳逐步提负荷
蒸发系统开机切忌快速升温、满负荷进料,需遵循 “先冷却、再建真空、后进料、缓提温” 的原则,平稳启动:
第一步,启动冷却循环水系统,确认进出水流量、压力正常,换热回路通畅;
第二步,启动真空单元,待系统真空度稳定至设计值后,再开启进料泵,以低流量向系统进料预热;
第三步,待蒸发器内物料液位达到设定值后,逐步提升加热负荷,严格控制升温速率,避免料液剧烈沸腾引发雾沫夹带;
第四步,待蒸发温度、母液浓缩比重、蒸馏液流量全部稳定后,再切换至自动运行模式,完成开机流程。
三、运行巡检:四类指标,定时定点核查
系统正常运行期间,需建立每 2 小时一次的标准化巡检机制,重点盯控四类核心参数:
一是温度与真空度,波动范围需控制在设计值 ±5% 以内,温度异常升高易加剧有机物挥发与换热面结焦,真空度不稳则会直接影响蒸发效率与蒸馏液水质。
二是母液浓缩比重,通过在线密度计实时监控,达到设计浓缩终点后及时排料,防止过度浓缩导致母液粘稠、管路堵塞。
三是蒸馏液状态,观察蒸馏液外观是否清澈,定期检测污染物浓度,出现浑浊或指标突升时,立即排查雾沫夹带、换热面泄漏等问题。
四是设备跑冒滴漏,检查泵体、阀门、法兰、管路的密封状态,发现渗漏及时处置,避免腐蚀性物料扩散引发安全隐患。
四、停机维保:规范操作,避免物料干结隐患
正常停机需严格遵循流程,严禁带料长时间停机,防止物料干结堵塞管路与换热面。标准停机顺序为:停止进料→排净系统余料→逐步降温泄压→CIP 在线清洗→破除真空→依次停运辅助系统。
停机后需根据运行时长与结垢规律,执行标准化清洗保养:针对无机盐结垢采用稀酸循环清洗,针对有机物结焦采用碱洗方案,清洗后用清水冲净;定期校验计量仪表与安全附件,检查密封件、换热片等易损件损耗情况,提前备库更换,保障下次开机稳定可靠。
蒸发设备的稳定运行,靠的不是事后应急处置,而是全流程的标准化管控。规范的操作不仅能保障蒸馏液水质稳定,还能有效延长设备使用寿命,降低长期运维成本。武汉格林环保深耕工业高浓废水 EPC+O 全链条服务,拥有丰富的蒸发系统设计、建设与运维经验,可为化工新材料企业提供蒸发系统标准化运维培训、全站托管运营等服务,助力企业高浓废水处理单元高效、稳定、低成本运行。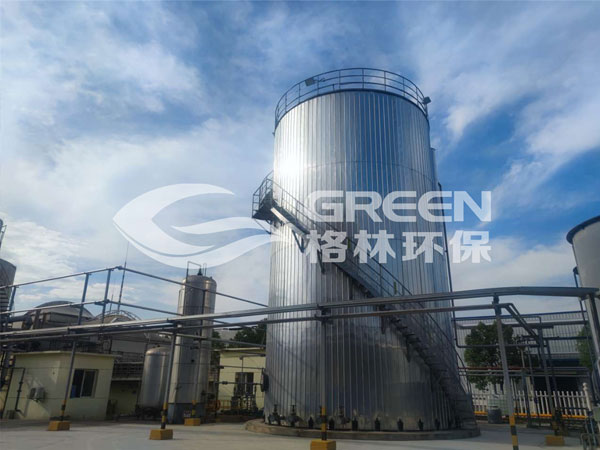


咨询热线
027-84621770 微信二维码
 抖音二维码
武汉格林环源净化工程有限公司 版权所有
 联系电话:
027-84621770
格林环保承诺,捍卫美丽中国生态绿,保护地球母亲碧水蓝
邮箱:glhb@glhbgs.com
地址:武汉市汉阳区江城大道358号欣隆壹号公馆5A座7层

友情链接: 武汉格林环保设施运营有限责任公司